Hur förskurna shishafolieskivor effektiviserar Hookah Lounge-verksamheten
Vad förskurna shishafolieskivor faktiskt löser
Varje vattenpipalounge, distributör eller privat plats som packar skålar i volym hamnar i samma flaskhals: manuell skärning av folie. En anställd river ett lakan från en rulle, sträcker det över en skål, trimmar överskottet och sticker ventilationshål ett i taget. Multiplicera det med dussintals skålar per natt och arbetskostnaden blir mätbar, inte teoretisk.
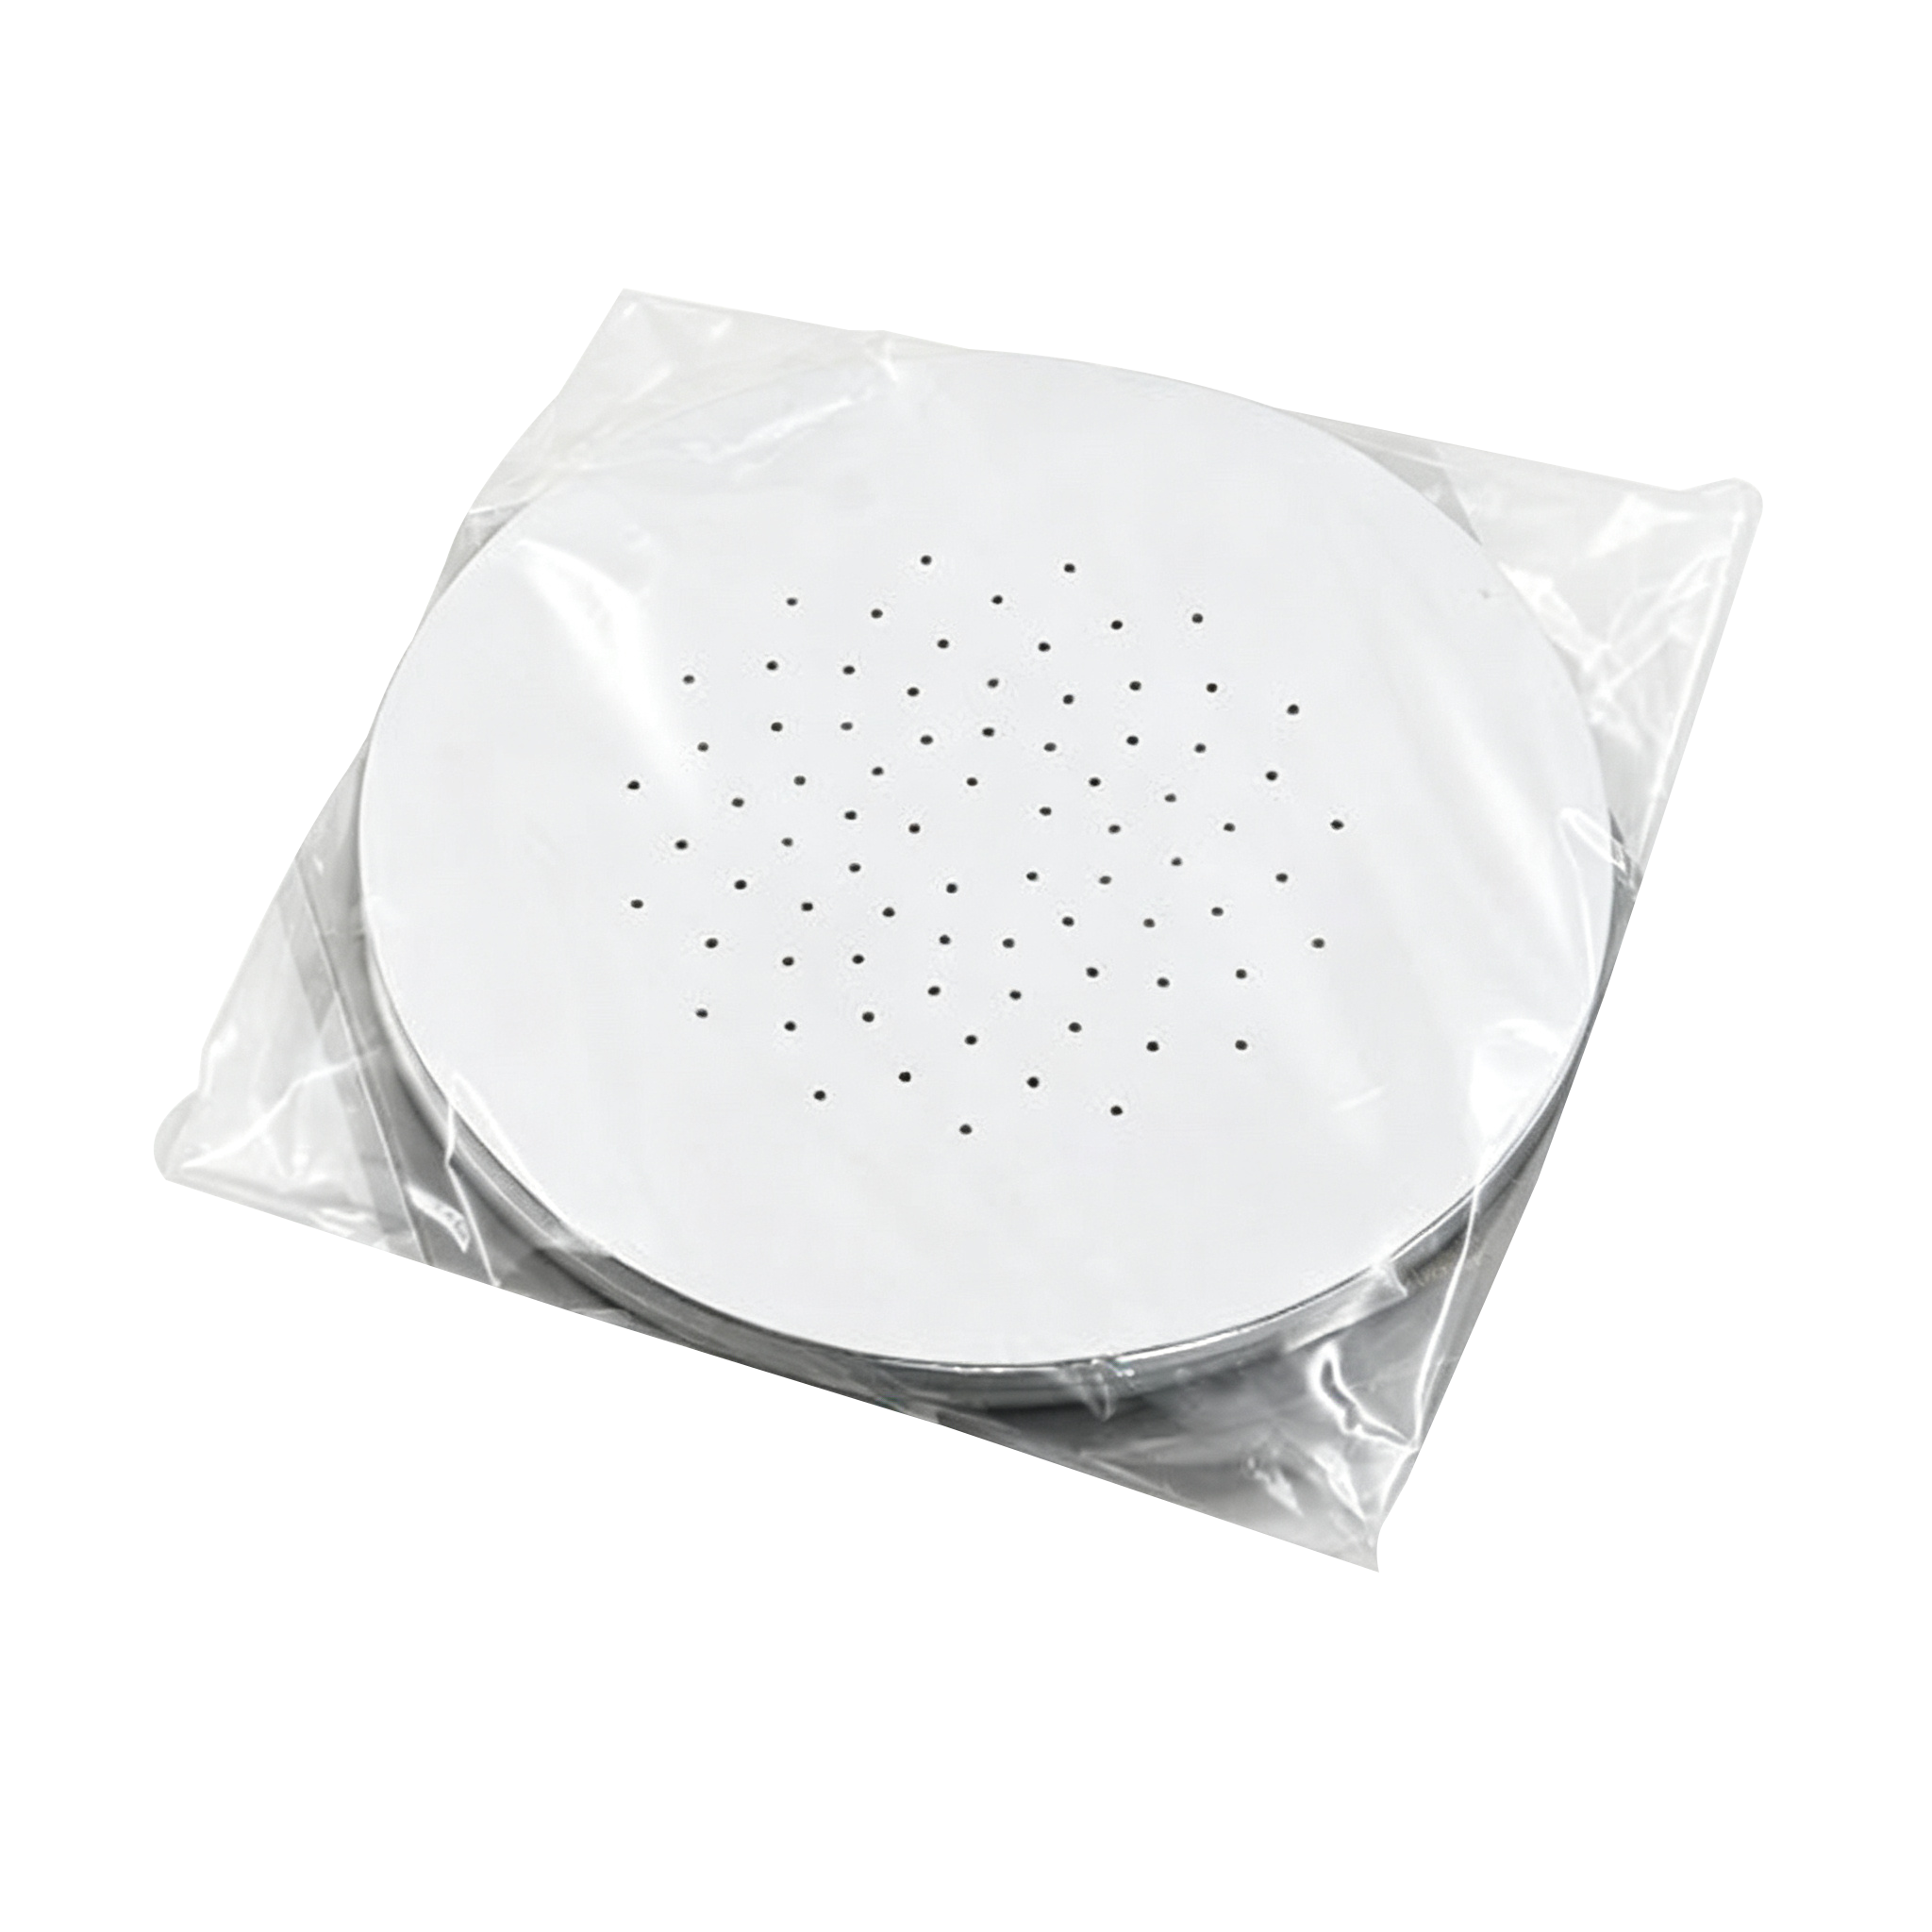
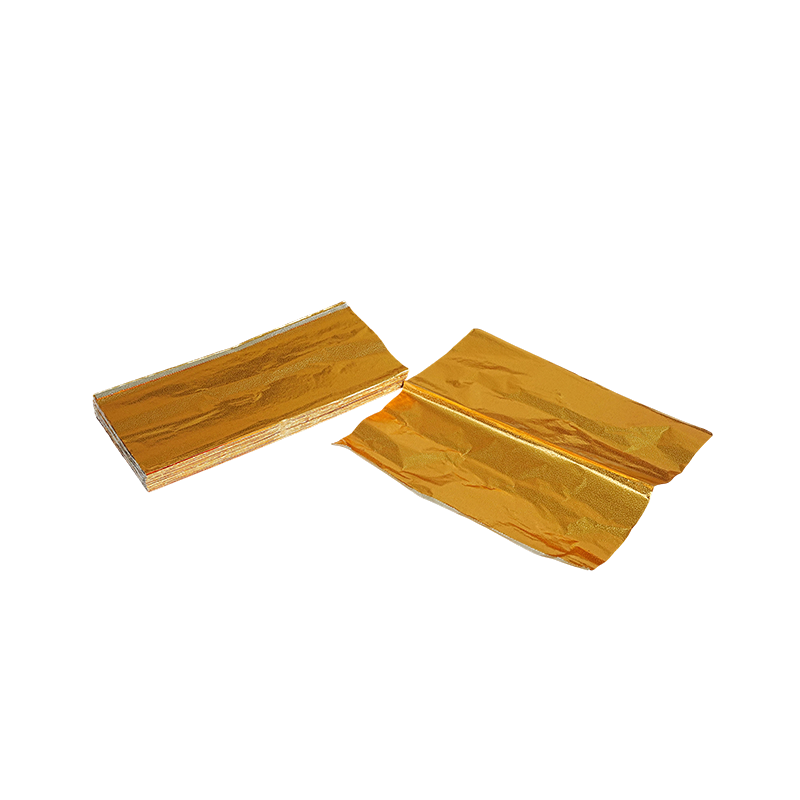
OEM förskurna Shisha-folieskivor ta bort det repetitiva steget helt. Istället för en platt rulle kommer materialet som cirklar i individuell storlek, redan stansade med ett konsekvent ventilationsmönster, redo att sträckas och säkras utan ett enda snitt på plats. Skiftet låter litet tills det mäts mot verkliga genomströmningstal, vilket den här guiden går igenom i detalj.
Nyckelpunkt: Förskurna skivor är inte ett nytt format. De är ett beslut i leveranskedjan som flyttar skärande och stansningsarbete från användningsstället tillbaka till tillverkningsstället, där det kan automatiseras och standardiseras.
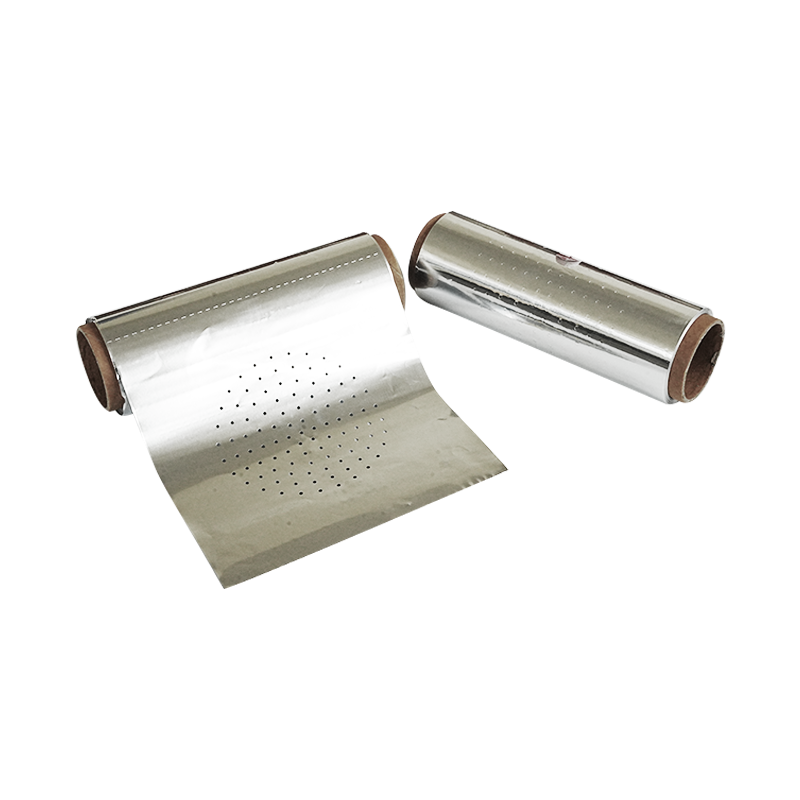
Hur OEM-tillverkning förvandlar rullar till färdiga skivor
Att förstå produktionssekvensen hjälper köpare att utvärdera leverantörer på mer än pris. Processen går genom fyra steg, som var och en påverkar den färdiga skivans tjocklekskonsistens, hålmönsternoggrannhet och kantkvalitet.
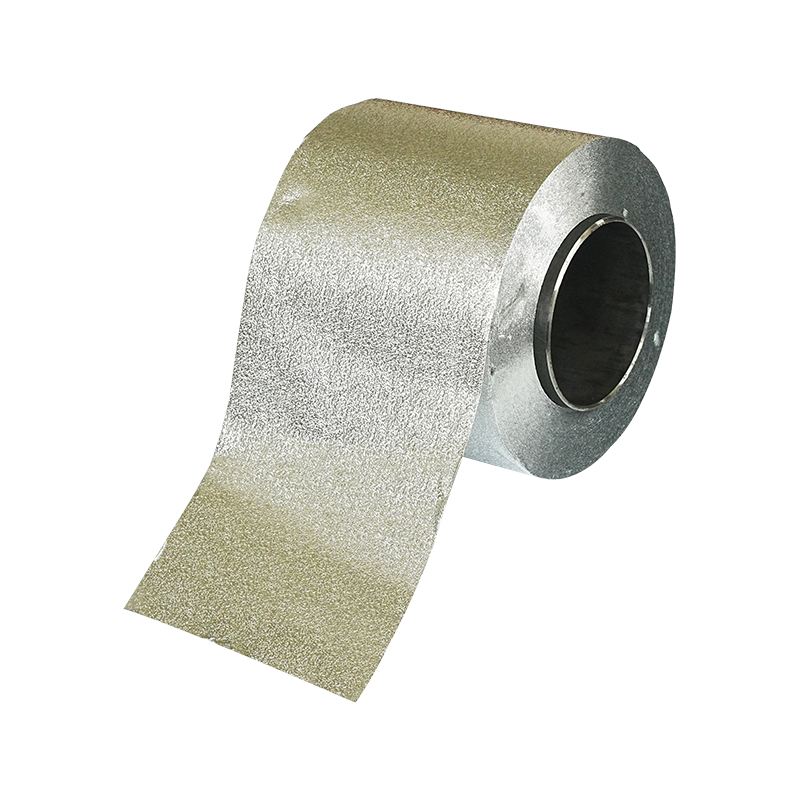
Spole avrullning och inspektion
Råfolie anländer som en spole och passerar genom en avrullare där tjocklek och ytfinish kontrolleras kontinuerligt. Alla avvikelser utöver den accepterade toleransen flaggas innan materialet når stansningsstadiet, vilket förhindrar att en hel sats skivor ärver en defekt som bara visar sig under värme.
Roterande stansning för ventilation
Ventilationsmönstret appliceras med hjälp av roterande stansverktyg snarare än handhållna stavar. Detta är det stadium som mest påverkar luftflödets konsistens över en färdig skål. Antal hål, avstånd och diameter ställs in mekaniskt, så skiva ett och tiotusen skiva från samma sats beter sig på samma sätt när folien placeras över en skål.
Skivskärning till fast diameter
När ventilationsmönstret är inställt skärs materialet i individuella cirklar med en fast diameter som matchar standard skålstorlekar. Eftersom diametern ställs in med hjälp av verktyg snarare än för hand, passar varje skiva i ett paket samma skålfotavtryck utan trimning.
Stapling, räkning och packning
Färdiga skivor staplas, räknas och försluts i en fukttålig förpackning. Räkningsnoggrannhet är viktigare här än det kan tyckas: en loungebeställning i bulk behöver förutsägbara kvantiteter per förpackning för att planera inventeringen utan att manuellt räkna om varje leverans.
Varför bruksfärdiga folieark byter nattliga operationer
Färdiga att använda vattenpipa folieark påverkar tre driftsvariabler direkt: arbetstid per skål, avfall som genereras per skift och konsekvensen av själva röksessionen. Var och en är värd att dela upp separat eftersom de sammansätts olika beroende på lokalens storlek.
Arbetstid summerar snabbt vid volym
En enda lounge som förbereder 60 till 100 skålar på en hektisk kväll kan förlora ett meningsfullt block av personaltid till manuell folieförberedelse enbart. Förskurna skivor tar bort skär- och stansstegen och lämnar bara den stretch-och-säkra rörelsen, som är snabbare och kräver mindre utbildning för ny personal.
Avfallsminskning från skärning med fast diameter
Handskuren folie från en rulle ger nästan alltid avskärningar, eftersom personalen skär generöst för att undvika att bli kort över en skål. Skivor med fast diameter är dimensionerade efter skålens fotavtryck från början, så avskärningsproblemet utformas snarare än hanteras i efterhand.
Sessionskonsekvens för kunden
Luftflödet genom folien är en av de största variablerna i hur en skål faktiskt ryker. När ventilationshålen är handgjorda, varierar avstånd och hålstorlek skål till skål, vilket ändrar dragmotstånd och värmefördelning. Ett maskinstansat mönster håller den variabeln konstant, vilket är viktigare för återkommande kunder än vad de flesta ställen inser.
Handskuren folie kontra förskurna skivor: en direkt jämförelse
Tabellen nedan visar de praktiska skillnaderna som en inköpschef eller loungeoperatör skulle väga när han bestämmer sig för att fortsätta med rullmaterial eller byta till färdigskuret format.
| Faktor | Handskuren rullfolie | Förskurna folieskivor |
|---|---|---|
| Förberedelsetid per skål | Högre, beror på personalens skicklighet | Lägre, consistent across staff |
| Ventilationshålskonsistens | Variabel, handpockad | Fast, maskinstansad |
| Materialavfall per skål | Högre, trimmade avskärningar | Lägre, sized to bowl diameter |
| Utbildning krävs för ny personal | Måttlig till hög | Minimal |
| Passar bäst för | Mycket låg volym eller anpassade skålformer | Medelstor till hög volym, standard skålstorlekar |
Inget av formaten är universellt överlägset. Platser som arbetar med ovanliga skålgeometrier eller extremt låg nattvolym kan fortfarande uppleva rullmaterial mer flexibelt. När volymen klättrar förbi några dussin skålar per natt, börjar den fasta förberedelsetiden för förskurna skivor att uppväga den flexibiliteten.
Tekniska specifikationer att bekräfta före inköp
Alla förskurna folieskivor är inte byggda med samma tolerans. Köpare som utvärderar en leverantör bör begära specifika siffror snarare än att förlita sig på allmänna marknadsföringspåståenden. Kategorierna nedan täcker vad som faktiskt påverkar prestandan vid skålen.
| Specifikation | Vad ska bekräftas |
|---|---|
| Foliemätintervall | Konsekvent tjocklek över hela partiet, inte bara provbitar |
| Alternativ för skivdiameter | Matcha till vanliga skålstorlekar som används på platsen eller av slutkunder |
| Antal ventilationshål och layout | Fast mönsterdensitet anpassad till den avsedda koltypen |
| Förpackningsformat | Förseglad hylsas or resealable packs sized for storage space |
| Minsta orderkvantitet | Nivå baserat på anpassad skivdiameter eller hålmönster |
Begäran om anpassad diameter och hålmönster
För distributörer som köper under sin egen märkning, begär en Rund förstansad shisha-omslag byggd till en specifik diameter och håldensitet är vanligtvis möjligt, men det påverkar minsta beställningskvantitet. Mindre skräddarsydda serier har vanligtvis högre kostnad per enhet eftersom verktyg måste justeras för en icke-standardstorlek.
Lagring och hyllstabilitet
Förpackade skivor bör förvaras borta från direkt fukt och extrema temperatursvängningar. Folie i sig är stabil, men förpackningsmaterialet och eventuella skyddande mellanlägg kan brytas ned snabbare än metallen om de förvaras i fuktiga utrymmen bakom huset.
Kvalitetskontrollpunkter värda att fråga om
Eftersom förskurna skivor produceras i bulk innan de någonsin når en skål, leder defekter som införs under tillverkningen igenom en hel sats. Att fråga en leverantör hur de hanterar följande punkter ger en tydligare bild av tillförlitligheten än ett allmänt kvalitetspåstående.
- Tjockleksprovtagningsfrekvens under spolavveckningssteget
- Underhållsschema för verktyg för roterande stansutrustning
- Avvisa hastighetsspårning för felinriktade hålmönster
- Batchspårbarhet från spolparti till färdig förpackning
- Förpackningsförseglingsintegritetstestning före leverans
Praktiskt tips: Begär ett provpaket innan du bestämmer dig för en massbeställning och kontrollera hålavståndet över minst tio skivor som dras från olika punkter i förpackningen, inte bara det översta lagret.
Bästa tillvägagångssätt för att använda förstansad folie i daglig service
Att byta till förklippt format ändrar förberedande arbetsflöde något. Stegen nedan återspeglar hur de flesta ställen med mellanvolymer anpassar sin skålpackningsrutin.
- Placera skivorna nära förpackningsstationen i originalhylsan för att begränsa hanteringen före användning
- Centrera skivan över skålkanten innan du trycker ner den, istället för att sträcka den från ena kanten
- Fäst kanten med ett lätt tryck runt kanten istället för att dra åt folien, eftersom den förskurna diametern redan står för täckning
- Kontrollera att hålmönstret är centrerat över det packade materialet innan du placerar kol
- Rotera lager så att äldre förpackningar används först, särskilt i fuktiga förvaringsmiljöer
Matchande skivdiameter till skåltyp
Standardskålar, phunnel-skålar och skålar i vortexstil har var och en något olika fälgdiametrar. Att ha två eller tre skivstorlekar till hands täcker den mesta standardutrustningen utan att behöva anpassade skärningar på hektiska nätter.
Vanliga frågor
F1: Hur skiljer sig en förskuren skiva från folie som skärs av en rulle på plats?
En förskuren skiva stansas och dimensioneras under tillverkningen med hjälp av fasta verktyg, vilket håller ventilationshålens avstånd och diameter konsekvent över varje enhet. Folie klippt på plats beror på personalens teknik och varierar skål till skål.
F2: Kan förstansade skivor beställas i anpassade diametrar?
Ja, de flesta tillverkare erbjuder anpassade diameter- och hålmönsteralternativ, även om mindre anpassade serier vanligtvis kommer med en högre minsta beställningskvantitet än standardstorlekar.
F3: Förändrar användningen av förskuren folie faktiskt hur en skål ryker?
Konsekvent hålavstånd påverkar luftflödet och värmefördelningen, vilket påverkar drag- och brännhastigheten. Eftersom mönstret är fixerat med maskin snarare än handpockat, tenderar sessioner att vara mer förutsägbara från skål till skål.
F4: Hur ska förskurna folieförpackningar förvaras?
Förvara förseglade förpackningar på ett torrt område borta från direkt värme eller fukt. Förpackningen och eventuella skyddande mellanlägg är vanligtvis känsligare för fukt än själva folien.
F5: Är det värt det att byta till förklippta skivor för ställen med lägre volym?
Det beror på antalet skålar varje natt. Verksamheter med mycket låg volym kanske inte ser tillräckligt med tidsbesparingar för att kompensera för bytet, medan ställen som packar dussintals skålar per natt vanligtvis får tillbaka arbetskostnaden snabbt.
F6: Vad bör kontrolleras innan du gör en massbeställning?
Begär ett provpaket, bekräfta mätningen och hålmönsterkonsistensen över flera skivor, och verifiera förpackningens förseglingskvalitet innan du bestämmer dig för en fullständig produktionskörning.
REDO ATT ANPASSA DIN FOLIE? KONTAKTA OSS IDAG!
+86-13484112116
+86-13967339826
Nr. 22, Zhijiang Road, Zhouwangmiao Town, Haining City, Jiaxing City, Zhejiang-provinsen, Kina
Kontakta oss