Vad gör förperforerad shishafolie till ett bättre värmehanteringsval än traditionella lakan
Funktionen av folie i en vattenpipa skål Setup
I en vattenpipa-session sitter folielagret mellan det brinnande kolet och den packade tobaken eller örtblandningen inuti skålen. Dess jobb ser enkelt ut på ytan, men den utför faktiskt en ganska krävande balansgång: den måste leda tillräckligt med värme nedåt för att skålen ska röka jämnt, samtidigt som den håller tillbaka glöd, aska och direkt lågkontakt. En dåligt matchad folie stryper antingen luftflödet, vilket leder till en skål som slocknar upprepade gånger, eller släpper igenom för mycket värme för snabbt, bränner blandningen och ger en hård, bränd smak inom några minuter.
Val av folie behandlas ofta som en eftertanke jämfört med skåldesign eller koltyp, men det har en mätbar effekt på sessionslängd, smakkonsistens och hur mycket kol som används per sittning. Lounger och återförsäljare som byter från att klippa sina egna lakan till att använda en specialtillverkad vattenpipa aluminiumfolie rapporterar vanligtvis färre omstarter av skålen och mer förutsägbar rökeffekt under en hel kväll med service.
Varför förperforerad folie överträffar handpokade lakan
De flesta som skär sin egen folie och sticker hål med en tandpetare eller gaffel slutar med ett oregelbundet hålmönster: vissa hål för stora, några för nära varandra, och klungor koncentrerade där handen naturligt trycks hårdast. Dessa ojämnheter skapar heta fläckar direkt under de tätaste hålklustren och kalla, undervärmda zoner överallt annars. Resultatet är en skål som brinner ojämnt från ena sidan till den andra.
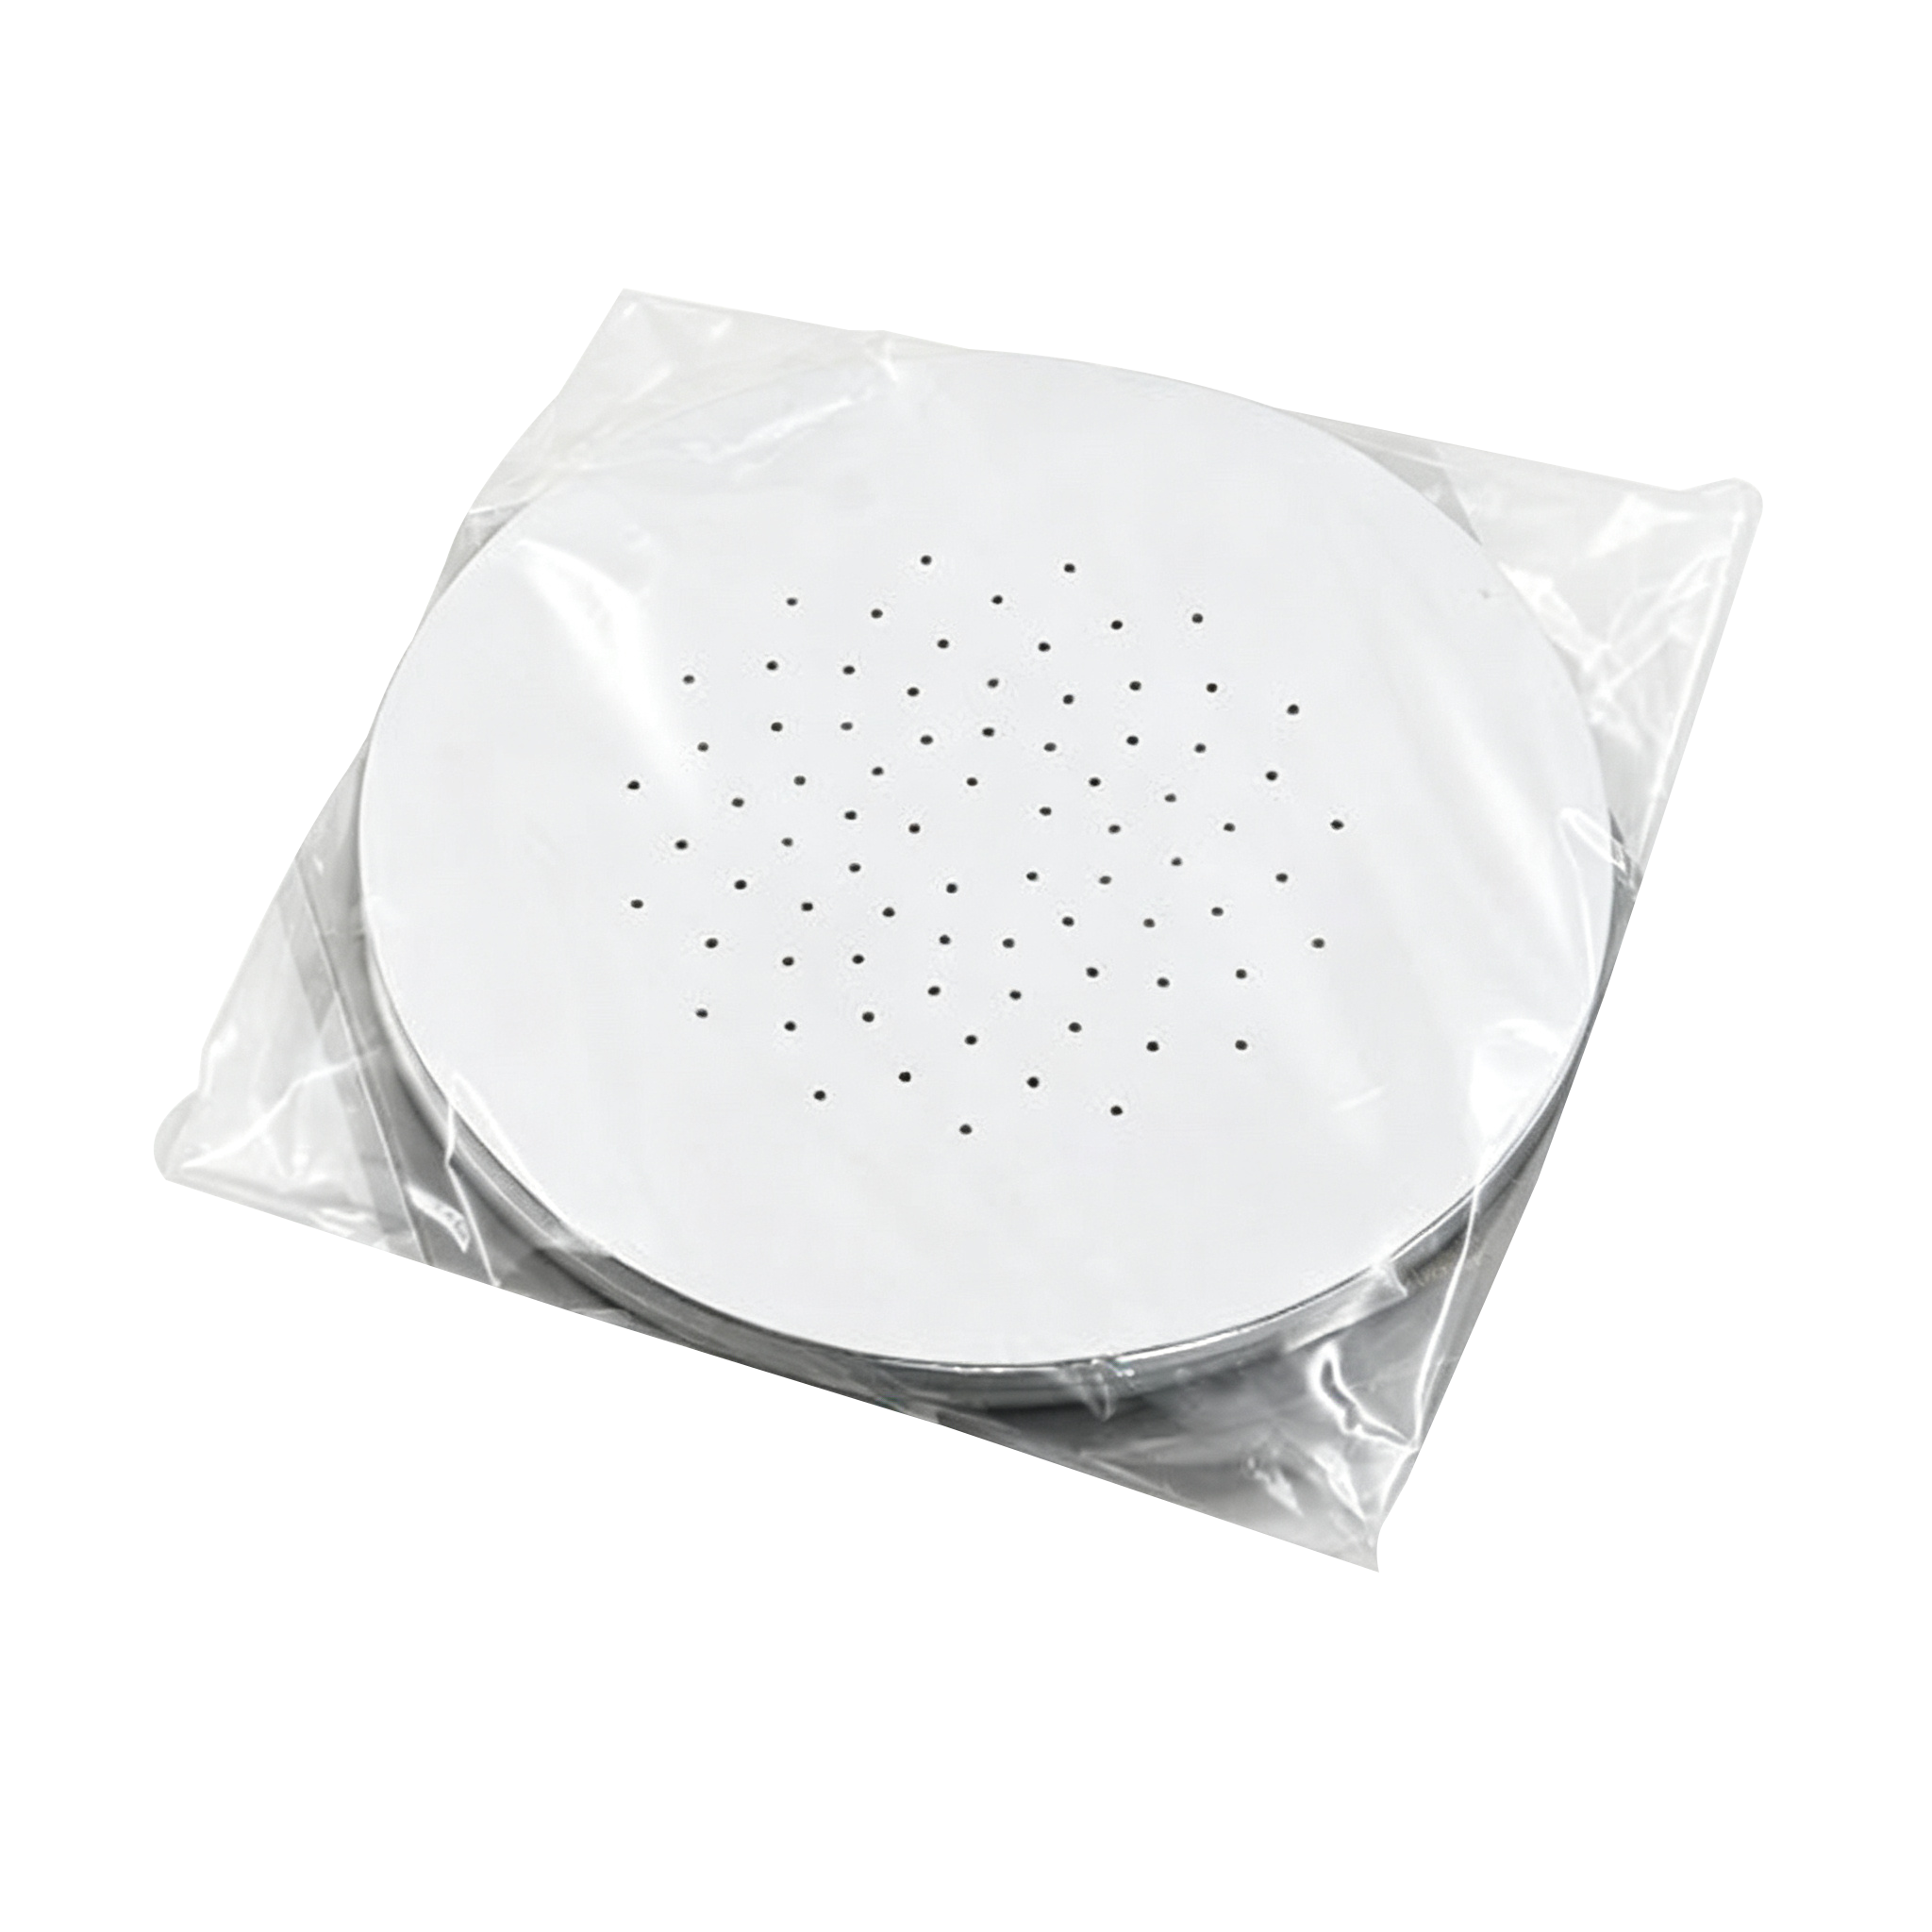
A förperforerad shishafolie i aluminium ark löser detta i tillverkningsstadiet. Hål stansas i ett fast, repeterbart mönster med hjälp av mekaniska verktyg, så varje ark i en batch har samma håldiameter, avstånd och densitet. Denna konsekvens är viktigare än den kan verka av tre praktiska skäl:
- Jämn luftflödesfördelning minskar behovet av att ständigt flytta runt kol under en session.
- Förutsägbar värmeöverföring innebär att samma kolantal producerar en liknande rökdensitet från en session till nästa.
- Personalutbildningstiden minskar eftersom nya loungeanställda inte behöver lära sig manuell petningsteknik.
Konsistens i perforeringsmönster har en större inverkan på sessionskvaliteten än tjockleken på själva folien, eftersom luftflödeskontrollen styr hur effektivt värmen når blandningen.
Vanliga handpockande misstag
| Misstag | Effekt på skål |
|---|---|
| För stora eller trasiga hål | Aska och små glödfragment faller in i blandningen |
| Hål samlade i en zon | Ojämn bränning, ena sidan förkolnade medan den andra förblir sval |
| För få hål totalt sett | Skålen kvävs, kol slocknar tidigt |
| Folie sträcks för hårt | Sprickor bildas under värme, vilket förkortar användbar sessionstid |
Ark, rullar och förskurna skivor: Välja ett format
Folie för vattenpipa säljs i allmänhet i tre format, och det rätta valet beror mer på volym och arbetsflöde än på enbart personliga preferenser.
Individuella ark
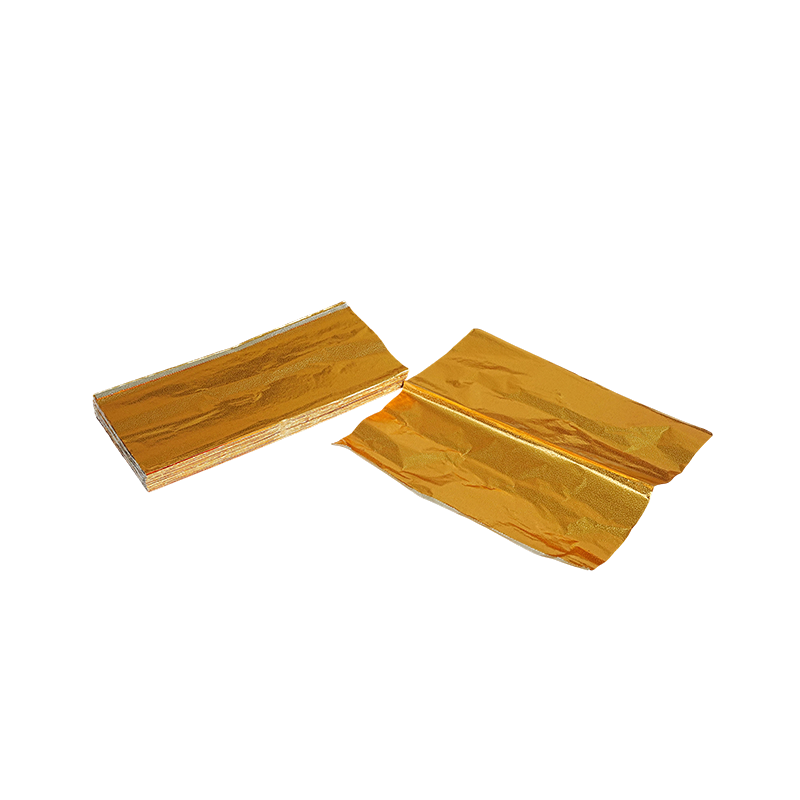
Förskurna ark är bekväma för hemanvändare eller små inställningar där endast en eller två skålar förbereds per session. De eliminerar behovet av saxar eller skärverktyg, och varje ark är redan dimensionerad för att passa standard skåldiametrar.
Valsad folie
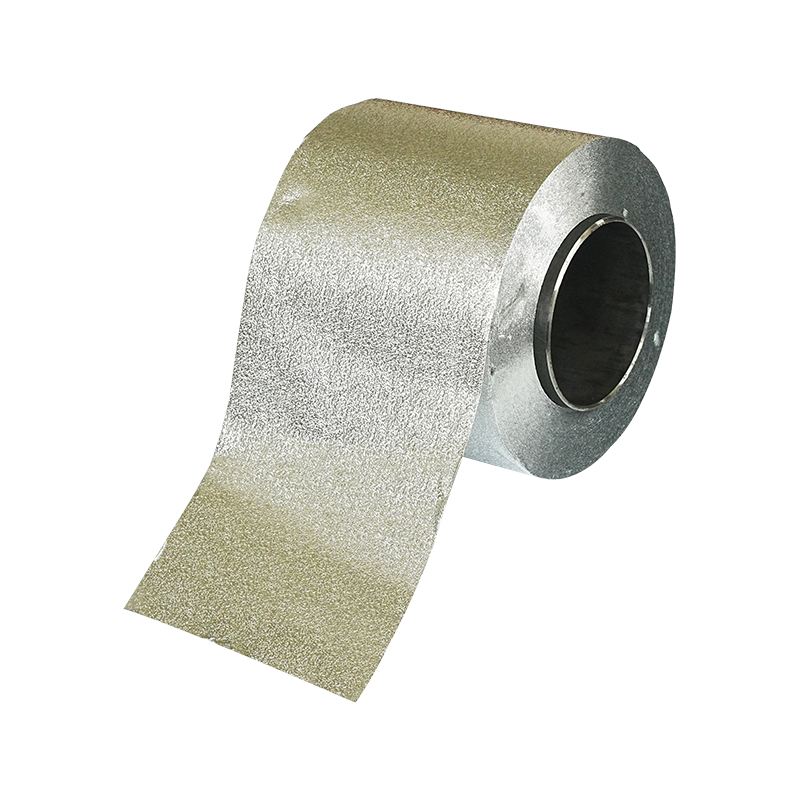
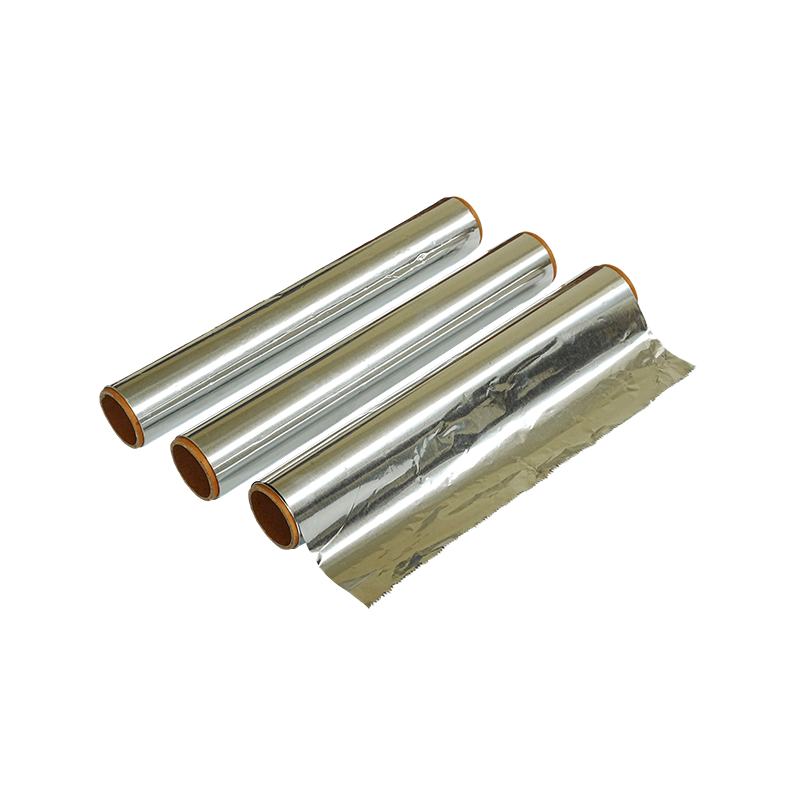
A shisha aluminiumfolierulle är i allmänhet det mer ekonomiska alternativet för lounger, kaféer eller återförsäljare som förbereder dussintals skålar per dag. Att köpa i rullform minskar förpackningskostnaderna per ark och gör det möjligt för personalen att skära anpassade storlekar för icke-standardiserade skålformer. Avvägningen är att rullar kräver antingen förperforering före skärning eller ett manuellt sticksteg efter skärning, såvida inte själva rullen är tillverkad med ett upprepat perforerat mönster längs dess längd.
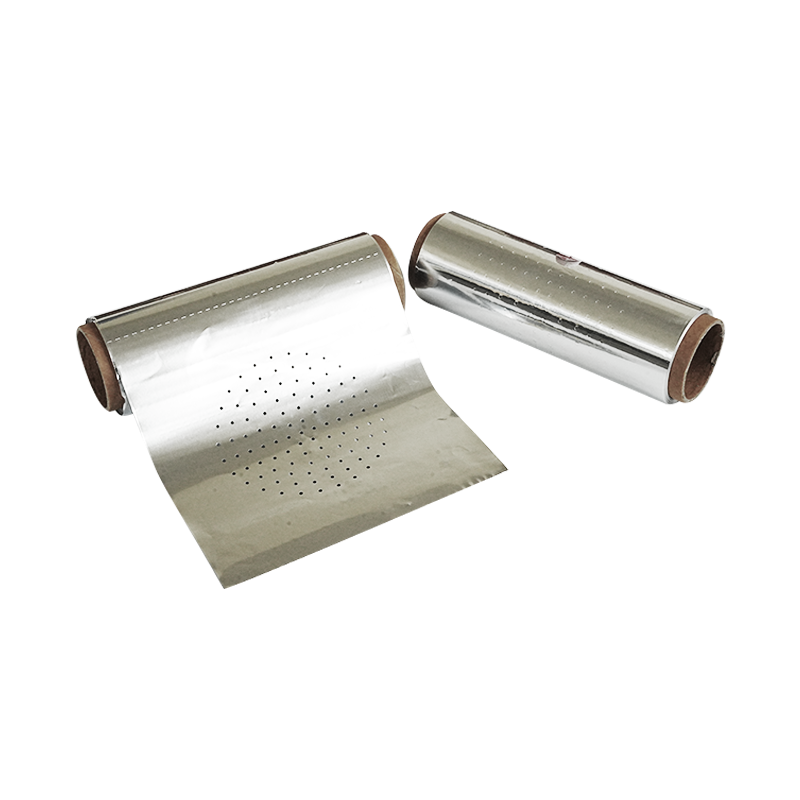
Förskurna perforerade skivor
Dessa kombinerar bekvämligheten med förskurna ark med konsistensen av fabriksperforering. De kostar mer per enhet men tar bort båda förberedelsemomenten helt, vilket är viktigt för servicemiljöer med hög omsättning där personalens tid är begränsad.
| Format | Bästa passform | Förberedelsetid | Kostnad per skål |
|---|---|---|---|
| Individuella ark | Hemmabruk, låg volym | Låg | Måttlig |
| Rulla, operforerad | Hög volym, anpassad storlek | Hög | Låg |
| Förskurna perforerade skivor | Lounger, kaféer, snabb service | Minimal | Höger |
Värmehantering och luftflöde: Hur hålen faktiskt fungerar
Perforeringsmönstret på ett folieark är inte bara dekoration; det fungerar som ett kontrollerat ventilationssystem. Varje hål fungerar som en liten kanal som låter strålningsvärme från kolet passera till tobaken nedanför samtidigt som den begränsar mängden direkt syre som når blandningen, vilket annars skulle orsaka förbränning istället för försiktig uppvärmning.
Två variabler styr denna balans: håldiameter och håldensitet. Mindre, fler hål sprider värme jämnare över ytan men saktar ner den totala överföringshastigheten, vilket förlänger sessionslängden. Större, glesare hål överför värme snabbare men koncentrerar den på färre ställen, vilket förkortar sessionslängden och ökar risken för lokal förbränning.
Typiska perforeringsmönster och deras effekt
- Fint tätt mönster: mildare värme, längre pass, bättre lämpad för lättare eller fruktbaserade blandningar som lätt svider.
- Mönster med medellång avstånd: balanserad värme lämplig för de flesta standardskålar.
- Brett glest mönster: snabbare, mer intensiv värme, ofta ihop med tätare eller värmebeständiga blandningar.
Välja folietjocklek och mätare
Tjocklek påverkar både hållbarhet och värmeöverföringshastighet. Tunnare folie värms upp och svalnar snabbare, vilket kan förkorta det användbara fönstret innan skålen behöver laddas med färskt kol. Tjockare folie håller värmen längre men tar längre tid att nå en jämn temperatur över ytan, vilket ibland leder till en långsam start i början av en session.
| Mätområde | Värmerespons | Typiskt användningsfall |
|---|---|---|
| 0,008 mm till 0,010 mm | Snabb uppvärmning, snabbare kylning | Korta pass, snabba omsättningsinställningar |
| 0,010 mm till 0,012 mm | Balanserad respons | Allmänt syfte, vanligaste valet |
| 0,012 mm till 0,016 mm | Långsammare uppvärmning, längre värmelagring | Förlängda sessioner, högre kolbelastningar |
Utöver tjockleken är rivhållfastheten viktig under hanteringen. Folie som är för tunn tenderar att sträckas och punkteras när den dras hårt över en skålkant, speciellt i kallare miljöer där materialet blir något sprödare. Mellanklassmätare har en praktisk balans mellan enkel hantering och konsekvent värmebeteende för de flesta kommersiella och hemmiljöer.
Best Practices för installation och hantering
Även den bästa folien presterar dåligt om den sträcks eller placeras fel. Några få hanteringsvanor gör en mätbar skillnad i sessionens konsistens.
Centrera arket helt över skålens kant
Ojämn täckning skapar luckor där värme kommer ut på ett oförutsägbart sätt, vilket kastar bort luftflödesbalansen som perforeringsmönstret var designat för.
Säkra utan att översträcka
Om folien dras för hårt tunnas materialet ut vid stresspunkter, vilket ökar risken för att rivas sönder när kol placeras ovanpå.
Trimma överflödigt överhäng
Lösa kanter som hänger förbi skålens kant kan fånga upp luftflödet och svalna ojämnt, vilket påverkar värmemönstret nära omkretsen.
Space kol enligt hålmönster
Att rikta in kolbitar med tätare hålkluster förbättrar värmekonsistensen snarare än att placera dem godtyckligt.
Vanliga frågor
F1: Hur många hål ska ett shishafolieark ha?
Det finns inget enstaka fast nummer, eftersom det beror på skålstorlek och önskad värmeintensitet, men de flesta balanserade mönster faller inom ett måttligt densitetsområde som undviker att både kväva skålen och släppa in för mycket direkt värme.
F2: Kan folie återanvändas för en andra session?
Återanvändning avråds i allmänhet, eftersom värmecykling försvagar metallen och befintliga hål tenderar att förstoras, vilket flyttar luftflödesbalansen bort från dess ursprungliga design.
F3: Betyder tjockare folie alltid ett bättre pass?
Inte nödvändigtvis. Tjockare folie behåller värmen längre men värms upp långsammare i början, så den ideala tjockleken beror på sessionens längd och koltyp snarare än enbart tjockleken.
F4: Varför brinner den ena sidan av skålen snabbare än den andra?
Detta pekar vanligtvis på ojämn perforering eller ojämn kolplacering snarare än ett problem med själva tobaksblandningen.
F5: Är förperforerad folie värt den extra kostnaden jämfört med vanliga ark?
För stora volymer eller kommersiellt bruk kompenserar den tid som sparas på manuell petning och minskningen av inkonsekventa sessioner vanligtvis den högre kostnaden per enhet.
F6: Hur ska oanvänd folie förvaras?
Att förvara rullar eller ark i en torr, förseglad behållare borta från direkt värme förhindrar att materialet blir skört eller utvecklar mikrorevor före användning.
REDO ATT ANPASSA DIN FOLIE? KONTAKTA OSS IDAG!
+86-13484112116
+86-13967339826
Nr. 22, Zhijiang Road, Zhouwangmiao Town, Haining City, Jiaxing City, Zhejiang-provinsen, Kina
Kontakta oss